ナトリウムヘキサフルオロホスフェート材料の空気駆動搬送の作業原理と特徴
材料処理ソリューション分野のリーダーであるHeadPowderは、ナトリウムヘキサフルオロホスフェート材料の取り扱いに特化した先進的な空気駆動搬送システムを専門としています。中国山東省に拠点を置く同社は、産業応用向けに効率的で信頼性の高いソリューションを提供するため、その専門知識を活かしています。この記事では、ナトリウムヘキサフルオロホスフェートの空気駆動搬送の作業原理と主要な特徴を探求し、これらのシステムが材料処理における運用効率と安全性をどのように向上させるかを強調しています。
空気駆動搬送システムの理解
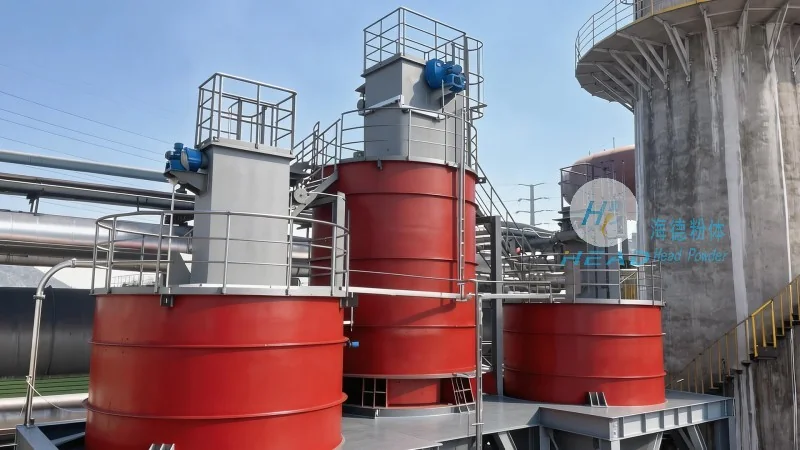
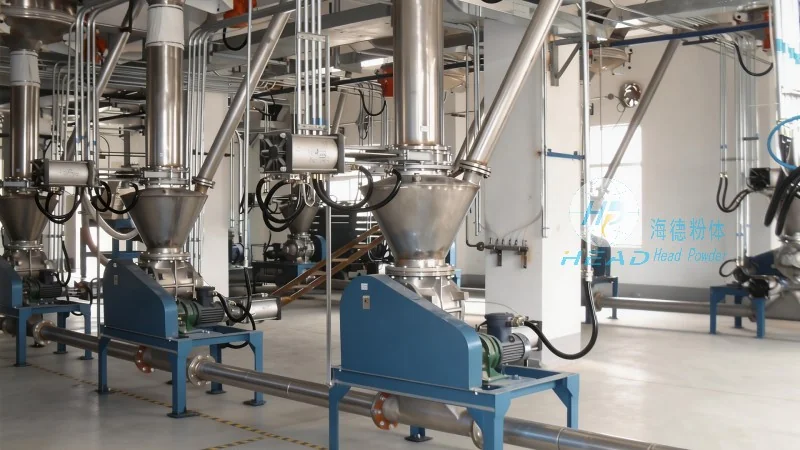
空気駆動搬送の核心は、圧力または真空状態の空気を使用して、パイプネットワークを通じて大量の材料を輸送することです。反応性が高く敏感な化学物質であるナトリウムヘキサフルオロホスフェートに対して、搬送システムの設計では材料の充分性、最小限の劣化、一貫した流れを重視する必要があります。システムは通常、ブロワー、材料保管用のホッパー、一連の搬送パイプ、および排出点から構成されています。プロセスは、材料がホッパーに投入されることから始まり、そこから空気流によってパイプを通じて目的の場所まで運ばれます。
ナトリウムヘキサフルオロホスフェートの空気駆動搬送の作業原理
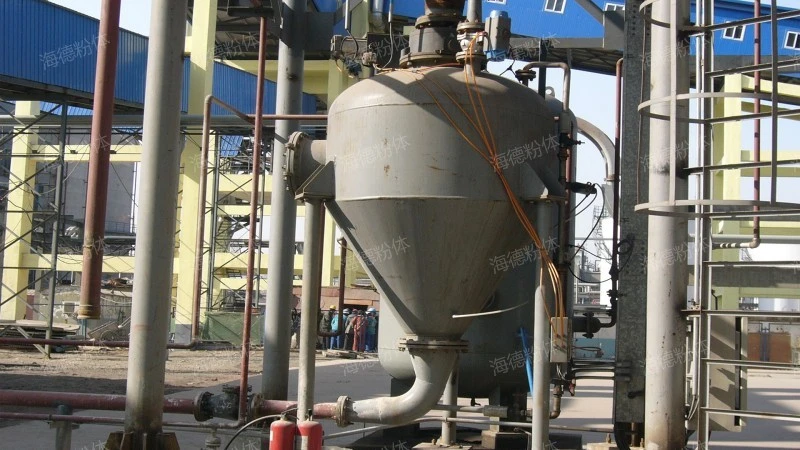
作業原理は、制御された空気流を生成し、ナトリウムヘキサフルオロホスフェート粒子を搬送ラインを通じて移動させることです。正圧システムでは、ブロワーが高圧空気を生成し、材料を前方に押し進めます。空気の速度は慎重に調整され、粒子が過度な摩擦や破損を引き起こさないようにします。逆に、負圧(真空)システムでは、真空ポンプを使用して吸い込み効果を生み出し、材料をパイプを通じて引き寄せます。水分吸収や化学反応が起こりやすいナトリウムヘキサフルオロホスフェートに対しては、汚染や劣化を防ぐために、乾燥で不活性な環境を維持する必要があります。ブロワーと空気フィルターシステムは、ほこりや水分を最小限に抑えるように設計されており、搬送プロセス中に材料が元の状態を保つことができます。
ナトリウムヘキサフルオロホスフェートの空気駆動搬送の主要な特徴
いくつかの明確な特徴により、空気駆動式搬送はナトリウムヘキサフルオロホスフェートの用途に最適な選択肢です。1に、システムはレイアウトや設置において高い柔軟性を提供します。従来の機械式コンベヤとは異なり、空気駆動式システムは生産プロセスの変更や施設の拡張に容易に対応できます。第二に、搬送プロセスは材料に優しく、粒子の破損や凝集のリスクを減少させます。これはナトリウムヘキサフルオロホスフェートにとって特に重要で、粒子サイズと均一性を維持することは、化学反応や包装などの後続プロセスにとって非常に重要です。第三に、空気駆動式システムは材料の流量と圧力を優れた精度で制御でき、搬送速度を正確に調整できます。この制御は、製品の品質を通常に保ち、処理装置の過負荷や負荷不足を防ぐために不可欠です。さらに、機械式代替品と比べてメンテナンスコストが比較的低く、定期的なサービスが必要な可動部品が少ないためです。主要な輸送媒体として空気を使用することで、ベルトやチェーンなどの機械部品が不要になり、機械的故障やそれに伴う停止時間のリスクを減らします。
運用上の利点と安全考慮事項
ナトリウムヘキサフルオロホスフェートの空気駆動搬送を実施することには、いくつかの運用上の利点があります。このシステムは連続で中断のない物質流を可能にし、産業環境での生産効率を維持するために重要です。機械部品がないため、潤滑油やその他の残留物による物質汚染のリスクも減少し、純度が最優先される製薬や化学分野では非常に重要です。さらに、このシステムはセンサーや自動化システムなどの他のプロセス制御と統合でき、物質の量と流量をリアルタイムで監視することができます。この統合により、全体的なプロセス制御が向上し、手動介入の必要が減少します。安全面から見ると、空気駆動搬送は、物質を搬送システム内に保持し、不活性またはフィルターされた空気を使用することで、粉塵爆発のリスクを最小限に抑えます。また、搬送プロセスが密閉され自動化されているため、作業員が物質に触れるリスクも減少します。これらの安全機能は、厳格な安全規則を遵守する必要がある危険な化学物質であるナトリウムヘキサフルオロホスフェートの取り扱いにおいて特に重要です。
結論
HeadPowderは空気駆動搬送システムの専門知識を持ち、ナトリウムヘキサフルオロホスフェート物質の効率的で安全な取り扱いに対して信頼性の高い解決策を提供します。これらのシステムの動作原理を理解し、主要な特性を活用することで、工業施設は運用効率を向上させ、製品品質を維持し、安全規制を遵守することができます。会社のイノベーションと品質へのコミットメントにより、各顧客の具体的なニーズに合わせたソリューションが提供され、物質処理アプリケーションにおいて長期的な価値と性能を保証します。